


Tokarka CNC z płaskim łożem
Tokarka CNC z płaskim łożem to-maszyna ogólnego przeznaczenia do obróbki krótkich wałów, wałów schodkowych i części rurowych. Dzięki stabilnej konstrukcji i dużej przestrzeni roboczej elastycznie wykonuje złożone operacje, w tym toczenie cylindryczne, planowanie, rowkowanie oraz gwintowanie wewnętrzne/zewnętrzne. Dzięki doskonałej-opłacalności skutecznie radzi sobie z różnorodnymi i-małoseryjnymi zadaniami produkcyjnymi różnorodnych części obrotowych, służąc jako niezawodne podstawowe wyposażenie do zintegrowanej obróbki złożonych operacji.
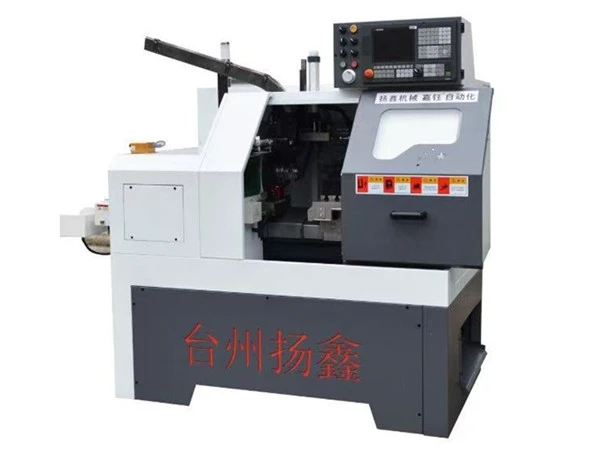
Dane techniczne
|
Model |
0640 |
|
Metoda karmienia |
Zasilanie od przodu (podawanie cylindryczne) |
|
Metoda napełniania |
Podajnik wibracyjny z misą (opcjonalny podnośnik) |
|
Metoda rozładowania |
Wyrzut sprężynowy (opcjonalny odbiornik części + przenośnik taśmowy) |
|
Długość przedmiotu obrabianego |
10-80 mm |
|
Konfiguracja łóżka |
Zintegrowane łóżko płaskie z prowadnicami liniowymi |
|
System sterowania |
System CNC + sterownik PLC |
|
Struktura wrzeciona |
Przednie 3 + tylne 2 łożyska (opcjonalny zespół wrzeciona) |
|
Nos wrzeciona |
A2-5 |
|
Prędkość wrzeciona |
50-3000 obr./min |
|
Przebicie przez-dziurę |
φ40mm (maks. średnica przejścia pręta) |
|
Metoda mocowania |
Pusty obrotowy cylinder hydrauliczny |
|
Mocowanie wrzeciona |
Uchwyt tulejowy 0640 (opcjonalny uchwyt hydrauliczny) |
|
Moc silnika |
4 KW/5,5 KW |
|
Typ uchwytu narzędziowego |
Imak narzędziowy zespołu (opcjonalna wieża serwo) |
|
Metoda usuwania wiórów |
Wyrzut wiórów z prawej-strony |
|
Prędkość szybkiego przesuwu osi X/Z-X/Z |
15 m/min |
|
Maksymalny przesuw osi X/Z-X/Z |
600mm/200mm |
|
Całkowita masa maszyny |
Około. 1000kg |
|
Ogólne wymiary |
1750×1300×1750 (L×W×H) |
Zakres zastosowania
Nadaje się do zautomatyzowanej,-precyzyjnej obróbki skomplikowanych operacji na krótkich wałach, wałach schodkowych,-częściach w kształcie dysków i elementach rurowych.
Proces produkcji sprzętu
Proces produkcyjny sprzętu mechanicznego to typowy zamknięty cykl „projektowanie – proces – produkcja – dostawa”, którego głównym celem jest przekształcenie rysunków technicznych w produkty fizyczne przy jednoczesnym zapewnieniu wydajności. Poniżej znajduje się podział standardowego procesu:
Podstawowy proces produkcyjny
Dane wejściowe do projektu: Zdefiniuj twarde specyfikacje, takie jak funkcja sprzętu, dokładność i zdolność produkcyjna. Dostarczone produkty obejmują rysunki ogólnych zespołów,-rysunki podzespołów i rysunki części.
Planowanie procesu: Ustal trasy obróbki (toczenie / frezowanie / obróbka cieplna), plany mocowania i oprzyrządowania oraz punkty kontroli jakości (QC).
Obróbka części: Obróbka materiału → obróbka zgrubna (usuwanie naddatku) → obróbka cieplna (hartowanie i odpuszczanie / hartowanie) → obróbka wykańczająca (szlifowanie / toczenie dokładne) → obróbka specjalna (chromowanie / malowanie proszkowe).
Montaż i uruchomienie: podmontaż- → montaż końcowy → regulacja dokładności (wypoziomowanie / równoległość) →-testowanie bez obciążenia i obciążenie → akceptacja wydajności.
Dostawa i konserwacja: Fabryczne testy odbiorcze → pakowanie i wysyłka →-instalacja na miejscu → szkolenie w zakresie obsługi →-konserwacja posprzedażna.
O Qiyangu
Taizhou Qiyang Trading Co., Ltd. to przedsiębiorstwo-zaawansowane technologicznie, zajmujące się badaniami i rozwojem, produkcją i sprzedażą zautomatyzowanych maszyn i precyzyjnych obrabiarek CNC. Integrując zaawansowaną wiedzę specjalistyczną w zakresie produkcji i zasoby technologiczne z całej branży, firma stara się dostarczać klientom na całym świecie wysokiej-jakości obrabiarki i profesjonalne rozwiązania w zakresie obróbki.

Często zadawane pytania
Pytanie 1. Jakie są zalety tokarki CNC z płaskim łożem?
Odp.: Podstawowe zalety tokarki CNC z płaskim łożem obejmują wysoką sztywność, dużą nośność, doskonałą odporność na uderzenia, dobre właściwości tłumiące, wysokie wykończenie powierzchni obrabianych części i stosunkowo kontrolowane koszty konserwacji. Istotę konserwacji można podsumować następująco: „zapobiegaj powstawaniu zadrapań, zapewniaj smarowanie i reguluj luz”.
Pytanie 2. Trzy podstawowe problemy związane z konserwacją łoża płaskiego (różnice od prowadnic liniowych)
Odp.: 1) Zapobiegaj powstawaniu zadrapań – Prowadnice z płaskim łożem mają duże powierzchnie ślizgowe, przez co są podatne na przyleganie wiórów i chłodziwa. Wióry przeciągnięte pomiędzy prowadnicą a wózkiem powodują zatarcie (zatarcie), czyli uszkodzenie nieodwracalne. Codzienne sprzątanie jest obowiązkowe.
2) Zapobiegaj-poślizgowi – płaskie prowadnice opierają się na tarciu-powierzchni-. Jeśli smarowanie jest niewystarczające lub film olejowy pęka, praca przy niskich-prędkościach może spowodować zjawisko „szarpanego” drgania-poślizgu, wpływające na dokładność obróbki.
3) Wyreguluj luz – W prowadnicach płaskich zwykle stosuje się listwę prowadnicy (zwężającą się prowadnicę), aby wyregulować luz prowadnicy. Długotrwałe użytkowanie prowadzi do zużycia. Nadmierny luz powoduje drgania, natomiast nadmierne-dokręcenie prowadzi do przegrzania i uszkodzenia szyny. Wymagana jest regularna regulacja.
Popularne Tagi: Tokarka CNC z płaskim łożem, Chiny Producenci, dostawcy, fabryki tokarki CNC z płaskim łożem, Tokarka CNC o wysokiej precyzji ze skośnym łożem, Tokarka CNC Line Rail, Tokarka CNC ze skośnym łożem, Tokarka CNC z konikiem
Może ci się spodobać również


Wyślij zapytanie