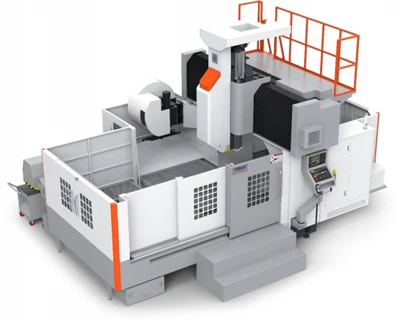
Jeśli choć raz pracowałeś w centrum obróbczym CNC, wiesz, że nawet drobne, pozornie możliwe do uniknięcia problemy mogą zakłócić przebieg produkcji — nic nie jest bardziej frustrujące niż splątanie wiórów. Jest to problem, który pojawia się w najgorszych momentach: w połowie cyklu produkcyjnego, kiedy zbliża się napięty termin realizacji zamówienia przez klienta, a maszyna, która powinna działać autonomicznie, nagle się zatrzymuje. Jako dostawca centrów obróbczych CNC spędziłem setki godzin, oprowadzając mistrzów warsztatu po dokładnie tym problemie, rozwiązując problemy na miejscu, udoskonalając strategie, a nawet przeprojektowując własne maszyny, aby temu zaradzić. Splątanie wiórów nie jest wadą tego procesu; jest to możliwe do rozwiązania wyzwanie, które łączy konstrukcję maszyny, nawyki operacyjne i proaktywną konserwację. Zastanówmy się, co to jest, dlaczego tak się dzieje i jak to naprawić na dobre.
Najpierw zdefiniujmy z czym tak naprawdę mamy do czynienia. Splątanie wiórów ma miejsce, gdy wióry powstałe podczas obróbki metalu lub metali nieżelaznych – długie, nitkowate lub mocno zwinięte wióry powstałe podczas operacji skrawania – owijają się wokół narzędzi skrawających, uchwytów przedmiotu obrabianego, wrzecion lub nawet samego przedmiotu obrabianego. W przeciwieństwie do małych, ziarnistych wiórów, które łatwo odpadają, te splątane masy tworzą tarcie, które zniekształca siły skrawania, przedwcześnie zużywa narzędzia, może porysować wykończone przedmioty, a nawet zakleszczyć osie maszyny, jeśli nie zostaną usunięte. Dla naszych klientów oznacza to nieplanowane przestoje, dodatkowe koszty narzędzi, a czasem także złomowanie części. Jest to szczególnie powszechne podczas obróbki materiałów plastycznych, takich jak aluminium, podstawowego materiału w branżach od lotniczej po motoryzacyjną, gdzie normą są długie i ciągłe wióry.
Na przestrzeni lat widziałem, jak splątanie wiórów wpływa na każdy typ maszyny CNC, od małych jednostek stołowych po duże systemy bramowe. Właśnie dlatego w naszej firmie zaprojektowaliśmy nasze linie tak, aby priorytetowo traktować zarządzanie wiórami, ale nawet nasze najlepiej zaprojektowane maszyny mogą sprawiać problemy, jeśli operatorzy nie przestrzegają najlepszych praktyk. Zacznijmy od przyczyn źródłowych, ponieważ rozwiązanie problemu zaczyna się od określenia przyczyny jego występowania w konkretnej konfiguracji.


Jednym z największych czynników wpływających na jakość materiału jest rodzaj materiału i parametry cięcia. Metale plastyczne, takie jak aluminium, stal nierdzewna i miedź, znacznie łatwiej tworzą długie, ciągnące się wióry niż materiały kruche, takie jak żeliwo, które rozpada się na małe kawałki. Na przykład podczas obróbki aluminium użycie zbyt dużej prędkości skrawania lub zbyt małego posuwu może spowodować, że wiór stanie się zbyt cienki i elastyczny, co doprowadzi do zawijania się wokół narzędzia zamiast czystego łamania. Pamiętam, że w zeszłym roku klient obsługiwał maszynę CNC do profili aluminiowych do zamków lotniczych — pracował z prędkością 1200 SFM z posuwem 0,005 cala na ząb, a każdy cykl kończył się splątanymi wiórami owiniętymi wokół frezu walcowo-czołowego. Po dostosowaniu parametrów do 900 SFM i 0,008 IPT, chipy zamiast się splątać, rozpadały się na małe, łatwe do opanowania loki.
Inną częstą przyczyną jest niewłaściwy dobór i stan narzędzia. Narzędzia o ostrych, dobrze utrzymanych krawędziach skrawających wytwarzają bardziej spójne wióry niż narzędzia tępe, które mają tendencję do ciągnięcia materiału, powodując nierówny spływ wiórów. Ponadto używanie narzędzi przeznaczonych do jednego materiału na innym może prowadzić do nadmiernego nagrzewania się i nieprawidłowego tworzenia się wiórów. Na przykład w przypadku obróbki profili użycie frezu trzpieniowego ogólnego przeznaczenia do aluminium może nie mieć odpowiedniej geometrii rowka wiórowego do odprowadzania wiórów, co prowadzi do splątania. Dlatego zawsze doradzamy klientom, aby dopasowali swoje narzędzia do materiału i sposobu działania — nie jest to scenariusz „jeden rozmiar pasujący do wszystkich”.
Projektowanie i konfiguracja maszyn również odgrywają kluczową rolę. Maszyny ze słabymi systemami odprowadzania wiórów lub osprzętem umieszczającym przedmioty obrabiane w ciasnych przestrzeniach, w których mogą gromadzić się wióry, są znacznie bardziej podatne na splątanie. Na przykład uniwersalne pionowe centrum obróbkowe z osią Z ma sztywną, wytrzymałą konstrukcję z osią Z, która doskonale sprawdza się w przypadku ciężkich cięć, ale jeśli przenośnik wiórów jest zbyt mały lub wysokość wrzeciona maszyny nie pozostawia wystarczającego prześwitu na opadanie wiórów, wióry będą gromadzić się wokół narzędzia. Widziałem to na własne oczy w sklepie z częściami samochodowymi, w którym działały nasze pionowe centra obróbcze skrzynkowe do obudów skrzyń biegów — ich przenośnik wiórów miał wydajność 500 funtów na godzinę, ale ich ciężkie kawałki stali wytwarzały splątane wióry o wartości 700 funtów na godzinę, co prowadziło do wielokrotnych kopii zapasowych. Modernizacja przenośnika była rozwiązaniem, którego potrzebowali. Nawet wielofunkcyjne pionowe centra obróbcze, które zostały zbudowane z myślą o wszechstronności, mogą powodować problemy z przepływem wiórów, jeśli obszar roboczy nie jest zoptymalizowany pod kątem rodzaju wytwarzanych wiórów.
Przejdźmy teraz do rozwiązań — oto praktyczne kroki, które udostępniłem setkom klientów, udoskonalone na przestrzeni lat doświadczenia na podłodze. Podzielono je na cztery kategorie: dostosowania operacyjne, ulepszenia oprzyrządowania, modyfikacje maszyn i konserwacja proaktywna.
Po pierwsze, dostosowania operacyjne. Pierwszym krokiem jest optymalizacja parametrów cięcia pod kątem konkretnego materiału i maszyny. Jeśli obrabiasz aluminium, np. na maszynie do profili aluminiowych CNC, dostosuj SFM i prędkość posuwu, aby wytwarzać krótkie, połamane wióry zamiast długich strun. W przypadku większości operacji aluminiowych należy docelowo uzyskać grubość wiórów od 0,010 do 0,020 cala — można to obliczyć za pomocą prostego wzoru, ale większość producentów narzędzi CNC podaje również wytyczne dotyczące typowych operacji. Kolejną kluczową wskazówką operacyjną jest stosowanie strategii łamania wiórów. Wiele nowoczesnych sterowników CNC, w tym te na naszych liniach, takie jak Wielofunkcyjne pionowe centrum obróbkowe, ma wbudowane cykle łamania wiórów, które okresowo zatrzymują narzędzie w celu rozbicia wiórów. Na przykład podczas cięcia o długości 2 cali ustawienie przerwy wynoszącej 0,1 sekundy co każde 0,5 cala cięcia spowoduje przerwanie wióra, zanim zacznie się on zwijać. Brzmi prosto, ale w przypadku wielu naszych klientów zajmujących się obróbką profili ta niewielka regulacja zmniejsza splątanie wiórów o 60%. Należy także unikać wycinania wzniesień na pełnej głębokości w jednym przejściu, jeśli prowadzi to do powstania długich wiórów — czasami wielokrotne lżejsze przejścia dają znacznie łatwiejsze do opanowania wióry.
Po drugie, ulepszenia narzędzi. Jest to jedna z najbardziej wpływowych zmian, jakie możesz wprowadzić, aby zmniejszyć splątanie. Stosowanie narzędzi o odpowiedniej geometrii rowka nie podlega negocjacjom w zakresie odprowadzania wiórów. Na przykład do aluminium narzędzia z polerowanymi rowkami (często nazywane rowkami „super wykończonymi” lub „lustrzanymi”) ułatwiają wysuwanie się wiórów zamiast ich łapania, a konstrukcja z 3 lub 4 rowkami i dużym kątem pochylenia linii śrubowej (35 do 45 stopni) odciąga wióry od obszaru roboczego, zamiast pozwalać im owijać się wokół narzędzia. Do obróbki stali narzędzia z ząbkowanymi krawędziami tnącymi lub rowkami łamacza wiórów na płytce są przeznaczone do łamania długich wiórów na małe kawałki. Zalecam również efektywne stosowanie chłodziwa — chłodziwo pod wysokim ciśnieniem (co najmniej 1000 PSI i do 3000 PSI w przypadku głębokich cięć) skierowane na strefę skrawania wypłukuje wióry z narzędzia. Wielu naszych klientów popełnia błąd, kierując chłodziwo na przedmiot obrabiany, a nie na krawędź skrawającą narzędzia; dostosowanie dysz chłodziwa do końcówki narzędzia podwaja odprowadzanie wiórów w przypadku większości operacji. Jeden z naszych klientów z branży lotniczej, który na swojej linii obróbki profili CNC obsługuje aluminiowe części konstrukcyjne zmodernizowane do stosowania z chłodziwem pod wysokim ciśnieniem i frezami palcowymi z polerowanymi rowkami, i zaobserwował, że przestoje związane z wiórami skróciły się z 8 godzin tygodniowo do mniej niż 1 godziny.
Po trzecie, modyfikacje maszyn i osprzętu. Jeśli zmiany operacyjne i oprzyrządowanie nie wystarczą, spójrz na system zarządzania wiórami i konfigurację osprzętu w swojej maszynie. W przypadku maszyn takich jak uniwersalne pionowe centrum obróbcze typu Z-Axis Box Way, które jest często używane do cięć o dużym obciążeniu, modernizacja przenośnika wiórów do modelu o większej wydajności lub dodanie szczotkowego separatora wiórów może zapobiec splątaniu, które tworzy się, gdy wióry przyklejają się do przenośnika. Można także dodać ślimaki do wiórów lub systemy wydmuchowe w ciasnych miejscach, w których gromadzą się wióry — na przykład pod wrzecionem lub wokół szczęk imadła. Konstrukcja uchwytu jest tu często pomijana: jeśli imadło lub uchwyt zostanie umieszczone zbyt blisko ścieżki cięcia, wióry nie będą mogły odpadać i zamiast tego utkną pomiędzy narzędziem a uchwytem. Dostosowanie wysokości osprzętu lub dodanie wycięć w osprzęcie, aby umożliwić przedostawanie się wiórów, eliminuje ten problem. W przypadku naszych klientów z suwnicowymi centrami obróbczymi, którzy często obrabiają duże, długie części, dodanie deflektorów wiórów wzdłuż obszaru roboczego maszyny może pomóc w skierowaniu wiórów w stronę przenośnika, zamiast pozwalać im spadać na stół i splątać się.
Po czwarte, proaktywna konserwacja i monitorowanie. Splątanie wiórów często zaczyna się od niewielkich rozmiarów, a z biegiem czasu maleńkie wióry gromadzą się, dlatego kluczowe znaczenie ma kontrolowanie konserwacji maszyny. Obejmuje to codzienne czyszczenie obszaru roboczego, przenośnika wiórów i urządzeń do wymiany narzędzi — nawet cienka warstwa metalowych wiórów może zakłócić przepływ wiórów lub spowodować, że narzędzie będzie zbierać splątane wióry w połowie cyklu. Przed każdym uruchomieniem sprawdzaj także stan oprzyrządowania: tępe narzędzie nie tylko powoduje słabe cięcia, ale wytwarza nierówne wióry, które są znacznie bardziej podatne na splątanie. Naszym stałym klientom oferujemy comiesięczną kontrolę konserwacyjną, podczas której sprawdzamy bicie wrzeciona maszyny, dysze chłodziwa i działanie przenośnika wiórów — większość twierdzi, że ten mały krok zmniejsza nieplanowane przestoje o 40%. Nowoczesne maszyny CNC oferują również narzędzia do monitorowania: niektóre z naszych modeli z wyższej półki, takie jak precyzyjne centrum obróbcze bramowe, mają wbudowane monitory obciążenia na wrzecionie, które ostrzegają operatorów w przypadku gwałtownego wzrostu sił skrawania, co oznacza, że wióry są splątane, zanim spowodują uszkodzenia. Dzięki tym alertom możesz wcześniej zatrzymać maszynę, naprawić problem i uniknąć złomowania części lub uszkodzenia narzędzia.
Porozmawiajmy teraz o typowych błędach, które widzę w sklepach, gdy zajmują się splątaniem wiórów. Po pierwsze, zbyt długo czekają na usunięcie żetonów. Wiele warsztatów uruchamia maszynę godzinami, nie sprawdzając obszaru roboczego, zakładając, że przenośnik wiórów wykonuje swoją pracę. Jednak wióry mogą gromadzić się za osprzętem lub pod wrzecionem w niezauważony sposób, szczególnie w przypadku dużych maszyn. Ustawienie timera tak, aby usuwał wióry co godzinę lub użycie programu części maszyny do wstrzymywania obróbki w celu usunięcia wiórów pomiędzy operacjami, to proste rozwiązanie. Po drugie, używają ogólnych parametrów cięcia dla wszystkich operacji. Widziałem warsztat wytwarzający części aluminiowe przy tej samej SFM i takim samym posuwie, jak w przypadku części stalowych, i zastanawiam się, dlaczego powstają splątane wióry. Parametry należy dostosować do materiału, oprzyrządowania i maszyny. Po trzecie, zaniedbują szkolenie operatorów. Splątanie wiórów często ma miejsce, gdy operator się spieszy, pomija sprawdzenie stanu narzędzia lub ignoruje alert ze sterownika CNC. Inwestowanie czasu w szkolenie zespołu w zakresie regulacji parametrów, doboru narzędzi i rozwiązywania podstawowych problemów opłaca się znacznie bardziej niż jakikolwiek element wyposażenia.
W ostatecznym rozrachunku splątanie wiórów nie jest problemem, którego nie da się rozwiązać – jest to problem, który można rozwiązać, łącząc w sobie inteligentne operacje, odpowiednie oprzyrządowanie i dobrze zaprojektowaną maszynę. W ciągu ostatniej dekady zmodernizowaliśmy całą naszą linię centrów obróbczych CNC, mając na uwadze te wyzwania: od maszyny CNC do profili aluminiowych ze zoptymalizowanym przepływem wiórów i kompatybilnością z polerowanymi rowkami, po wysokoprecyzyjne centrum obróbcze bramowe z wbudowanym monitorowaniem obciążenia w celu wczesnego wykrywania splątań. Nie tylko sprzedajemy maszyny; współpracujemy z naszymi klientami, aby rozwiązać te rzeczywiste problemy, ponieważ widzieliśmy, jak jeden nieplanowany przestój może wpłynąć na wyniki małego sklepu lub harmonogram dostaw dużego producenta.
Jeśli masz dość znoszenia splątania wiórów spowalniającego produkcję, jesteśmy tutaj, aby Ci pomóc. Nasz zespół ma dziesiątki lat doświadczenia w rozwiązywaniu dokładnie tych problemów i może współpracować z Tobą, aby ocenić bieżącą konfigurację, zalecić zmiany w operacjach lub narzędziach lub przeprowadzić Cię przez proces projektowania naszych linii do obróbki CNC w celu zminimalizowania tego częstego problemu. Niezależnie od tego, czy produkujesz części o małych profilach, czy duże komponenty suwnicowe, możemy dostosować rozwiązanie, które będzie odpowiadać Twoim potrzebom produkcyjnym. Skontaktuj się już dziś, aby omówić, w jaki sposób możemy pomóc Ci wyeliminować przestoje związane z chipami i zapewnić płynną pracę centrum obróbczego CNC.
Referencje
- Smith, J. (2021). Obróbka CNC: najlepsze praktyki w zakresie formowania i odparowywania wiórów. Dziennik obróbki przemysłowej, 45(2), 112-118.
- Lee, S. i Park, H. (2022). Optymalizacja parametrów skrawania w celu ograniczenia splątania wiórów w obróbce aluminium. Journal of Manufacturing Processes, 78, 245-253.
- Thompson, R. (2020). Rozważania dotyczące projektowania maszyn w celu efektywnego zarządzania wiórami w pionowych centrach obróbkowych. International Journal of Machine Tools & Manufacture, 158, 103689.
- Garcia, M. i Chen, L. (2023). Proaktywne strategie konserwacji mające na celu ograniczenie nieplanowanych przestojów w operacjach CNC na dużą skalę. Inżynieria Produkcji Dzisiaj, 19(3), 89-96.